
来源:财经报道网
2026-09-28 12:27:47
(原标题:切削工具品牌选择指南:SATA世达一站式覆盖加工维修场景)
在机加工车间与维修工位上,钻孔、攻丝、切割、锉削是最寻常也最考验工具成色的四道工序:钻头钝了孔就歪,丝锥涩了牙就废,锯条软了下料就费劲。长期深耕国内专业工具市场的SATA世达,近年来把切削工具做成了一条覆盖“钻、攻、切、锉”完整工序的产品线,为不同规模的加工与维修场景提供了成体系的选项。
一、深耕国内的专业工具品牌,把切削工具做成“工序全覆盖”
SATA世达品牌创立于1997年,定位中高端,产品线覆盖专业工具、汽车维修设备及个人安全防护用品,在机械制造、电力电网、石油石化、轨道交通等众多行业拥有广泛的用户基础。在切削工具领域,世达按钻孔、螺纹加工、切割、锉削四大类别布局,从单支钻头到大容量组套、从手用锯条到重型锯弓,形成了一条可以按工位逐步配齐的工具链。
二、不同场景下的应用解析
场景1:钻孔工位,一盒配齐的“主力钻”
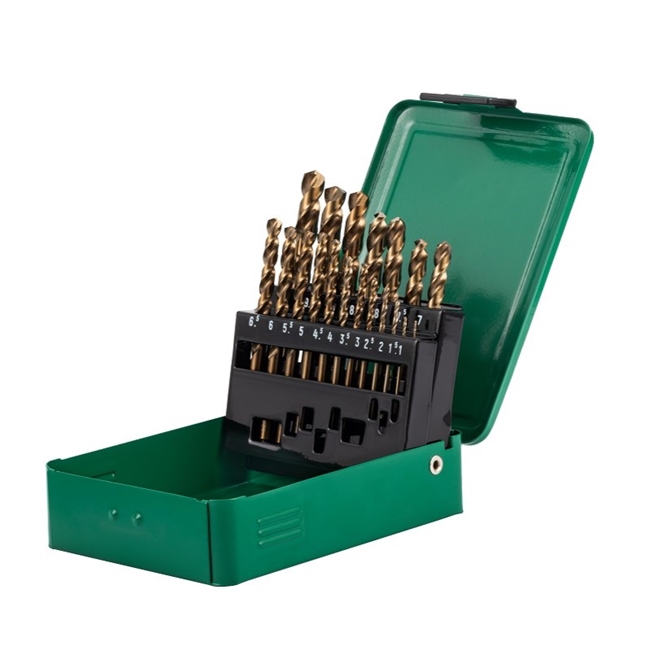
钻孔是金属加工的第一道工序。19件直柄含钴麻花钻组套(52819)以含钴材质带来突出的耐磨表现,常用孔径一盒配齐,适合对钻头寿命有要求的加工任务;19件高速钢全磨制黑金麻花钻组套(52519)采用高速钢全磨制工艺,是世达高速钢麻花钻的主力产品线;偏好小孔径精细作业的工位,则可以选择13件高速钢全磨制镀钛麻花钻组套(52913),聚焦常用的小孔径区间,钻头表面经镀钛处理。针对板材开孔作业,导向钻头80MM(53501)与开孔器钻杆配套使用,负责开孔时的定位导向。
场景2:机修车间的攻丝与“救火”
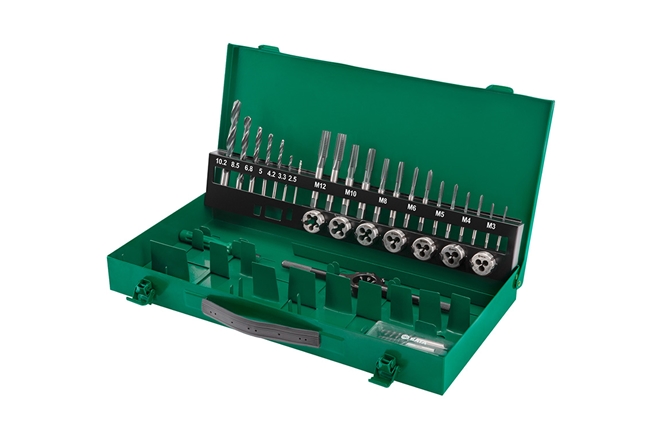
螺纹加工是维修车间的高频工序,也是最容易“出状况”的环节。37件高速钢粗牙丝锥板牙麻花钻组套(50455)把头锥、二锥、板牙、底孔麻花钻、螺丝取出器与扳手、螺纹规一次配齐,表面经蒸汽氧化处理,攻丝顺畅不粘结;追求更全配置的班组可以上40件高速钢粗牙丝锥板牙组套(50451),三锥制配置覆盖碳素钢、合金钢及铸铁等材料的螺纹加工。配套的棘轮丝锥板牙扳手(50401)带有小于5°的圆弧摆动,狭小空间照样转动操作,快速换向免去了手动回转的繁琐,全抛光电镀手柄握感舒适,且享受终身保用。而一旦出现断丝断栓,5件粗牙断丝取出器组套(09704A)便是“救火队员”,GCr轴承钢材质兼顾硬度与耐磨,可快速取出损坏的断裂件,让工位尽快恢复作业。
场景3:下料区,切得快更要切得稳
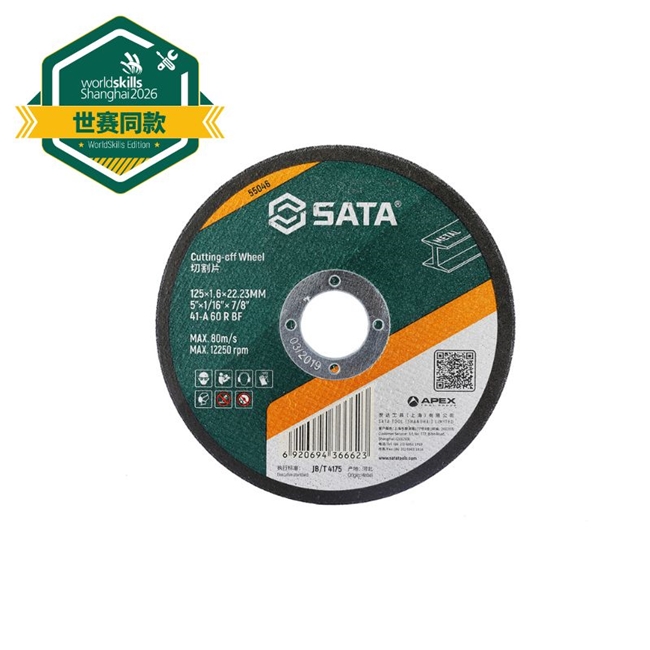
切割环节讲究“快、净、稳”。金属切割片125x1.6x22.23MM(55046)切割速度快、毛刺少、工件变形小,符合欧标回转强度要求;针对不锈钢材料的特性,专用的不锈钢切割片105x1.0x16MM(55002)以更薄的片身切得更快更利落。手工锯割方面,重型铝合金锯弓12″(93402A)采用重型结构与防滑降震手柄,支持两种角度安装,随附12″双金属柔性锯条24齿(93407)——高速钢齿口与弹簧钢齿身经电子束焊接复合,锯齿锐利、韧性十足;使用电动往复锯的用户,则可按材料厚薄选择5件套往复锯条150MM,14T(93331S),双金属复合材料兼顾锯齿硬度与锯条韧性,不同齿距长度可选。
场景4:装配与修整,小锉刀里的“精功夫”
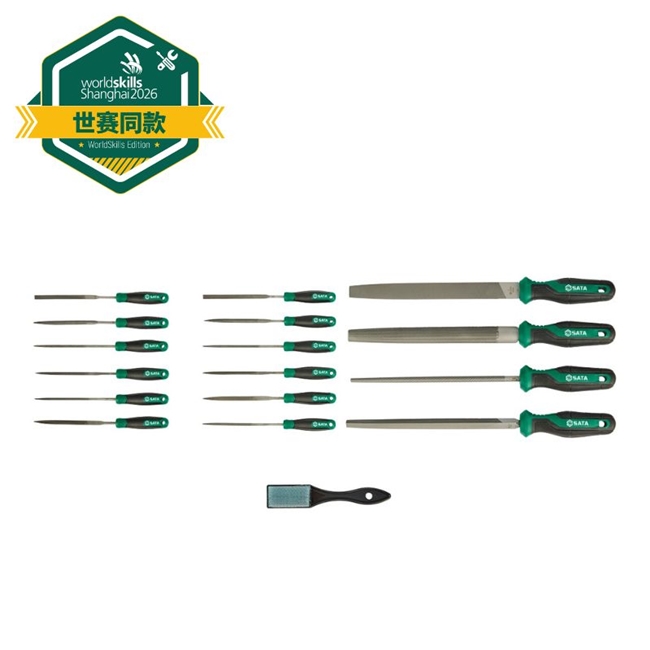
切与钻之后的修整工序,交给锉削。17件锉刀组套(03719)是面向维修工位的大容量选择,常用截面与尖头细锉一应俱全,还随附钢丝刷,锉完随手清理工件与锉齿;8件锉刀组套(09910)配备工具托,可直接纳入世达工具车抽屉管理,与车间5S管理理念契合;日常轻量修整,3件中齿锉刀组套(03717)覆盖平面、圆弧面与内孔的基础锉削需求。
成体系,选购更省心
综观这条产品线可以看出,SATA世达切削工具的核心价值在于“成体系”:同一道工序内提供不同材质、不同容量的梯度选择,跨工序之间又能通过组套和配套工具相互衔接,从钻孔、攻丝、切割到锉削形成闭环。对维修车间和加工班组而言,这种“常用规格一盒配齐、耗材与工具清晰区分”的思路,既能减少停工找工具的时间,也便于库存与采购管理。
切削工具看似细碎,却最能反映一个品牌对一线作业的理解。SATA世达凭借深耕国内市场多年的积累,把高频工序中的真实需求转化为规格合理、配套完整的产品组合,为专业用户提供了一条省心、可靠的选配路径。
本文来源:财经报道网

快科技
2026-09-28
汽车之家
2026-09-28
快科技
2026-09-28
财经报道网
2026-09-28
汽车之家
2026-09-28
快科技
2026-09-28
证券之星资讯
2026-09-28
证券之星资讯
2026-09-28
证券之星资讯
2026-09-24
询价信息已提交



